Abstract
In this study, a new process was developed to develop the waste rubber material recycling system. Firstly, the blending of the reclaimed rubber/virgin rubber as a compounding technology was investigated in this study. Secondly, the removal of odor by using zeolite. Thirdly, the continuous crosslinking process technology was studied the technology can solve the environmentally harmful substances and economic problems. Based on this technology, we have started to develop application technologies such as floor mats and rubber sheets for forklifts, and will further study the environmentally conscious products in various ways. Our research will contribute to the recycling industry.
Keywords: waste rubber;recycling;odor;devulcanizer;continuous process
Author information and publication history
Received: Jan 18, 2018; Revised: Jan 20, 2018; Accepted: Jan 25, 2018
Published Online: Mar 31, 2018
Introduction
산업의 급속한 발전에 따라, 고무공업은 사용용도에 적합하게 배합기술 및 생산기술의 개발 등으로 발전을 하여 왔다.1 세계의 고무 소비량을 보면 크게 자동차분야, 기계·산업 분야, 건축분야 등으로 나눌 수 있으며 이중 고무 소비량이 가장 많은 부분은 자동차 분야로 전체 고무소비량의 70% 이상을 차지하는 것으로 알려져 있다.2-4
국제사회가 환경에 관심이 높아지면서 환경규제의 장벽이 높아지고 있다. 따라서 국가 성장동력산업인 자동차 산업의 수출을 위한 ‘Total Recycle’제에 대비함과 동시에 자동차 recycle의 효율적인 처리를 위한 고무처리의 필요성과 수입대체(고무소재) 및 수출, 국내 자동차 산업의 경쟁력 향상을 통한 관련산업의 성장과 같은 기술적, 경제적 측면을 보았을 때 필요성이 있다고 사료된다.5 자동차고무도 타이어를 비롯한 각종 고무부품도 이러한 필요에 의하여 재활용을 하지 않으면 안된다.6 따라서 폐고무의 재활용이 불가피 하게 되었다. 고무의 경우 일반적인 열가소성 수지와는 달리 3차원 망상구조를 이루고 있어 가열에 의해 용융되지 않으며 용제에 불용이어서 재활용이 매우 어려워서 소각이나 매립의 방법으로 처리되어 왔지만 매립지의 부족과 대기오염, 토양의 오염등과 같은 2차 환경 오염 문제를 야기하므로 근본적이 해결책이 될 수 없었다.7-9 그러므로 폐고무의 재활용에 대한 기술개발이 오래 동안 이루어져 왔으나 경제적 문제를 극복하는데 어려움을 겪고 있다.10,11
따라서 본 연구에서는 환경유해물질 및 경제성 문제, 재생고무 제조 시 효율성 및 냄새문제, 공정 작업 효율성 문제를 지니고 있는 기존의 polyurethane과 같은 binder를 이용하여 생기는 여러 가지 문제점을 고려하여 binder를 사용하지 않고 폐고무 분말을 사용하여 성형제품을 만드는 기술인 No-binder 성형기술을 개발하였고, 재활용에 생기는 냄새문제를 해결하는 냄새 제거기술연구를 하였다. Figure 1에 3가지 No-binder성형기술공정도를 나타내었다.
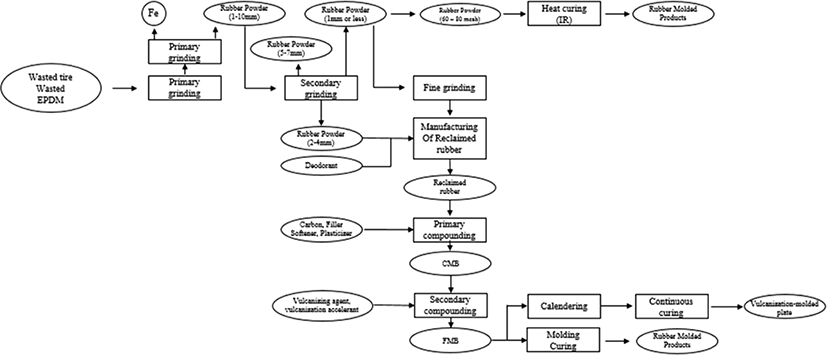
본 연구에서는 첫째, 탈황제와 제올라이트를 이용한 재생고무 제조 시 냄새제거기술, 둘째, 재생고무/고무스크랩/신고무의 컴파운딩 기술, 셋째, 컴파운드를 이용한 제품에의 응용기술을 연구하였다.
Experimental
실험재료로는 폐타이어 분말(30~40 mesh)을 사용하였으며, 폐타이어분말을 이용하여 재생고무를 제조하여 이를 사용하였다.
황을 이용한 가황 시스템으로 하였고 가황촉진제로는 NS를 사용하였으며 조제로서 산화아연과 스레아릭산을 사용하였다. 재생고무 제조는 고온, 고전단력을 이용하기 때문에 냄새문제가 발생하여 재사용하는데 어려움이 있어 냄새제거를 위하여 Zeolite를 사용하였다. 탈황제는 본 연구에서 자체적으로 개발한 2-6-di-tert-butylphenol을 사용하였다.
Results and Discussion
기존의 폐고무를 재이용한 고무제품을 제조시 야기되었던 냄새문제를 Zeolite를 이용하여 실험하였다. 재생고무에 Zeolite를 고무 대비 0, 3, 5, 10 part로 증가시켰고, Two roll mill에서 혼련 후 핫프레스에서 가교를 시켰다. 냄새측정법으로 1 L 냄새봉투를 사용하여, 100°C에서 1시간 방치하였고 다시 상온에서 30분 동안 방치해 냄새측정기(OMU-SN)에서 측정하였다. 이때 실험에서 사용한 시험온도는 16°C, 시험습도는 25%이었다. Table 1과 같은 배합표로써 가황 시편을 만든 후 냄새 Test를 진행하였을 때 Figure 2에 표시된 것처럼 냄새측정 결과치를 나타냈다.
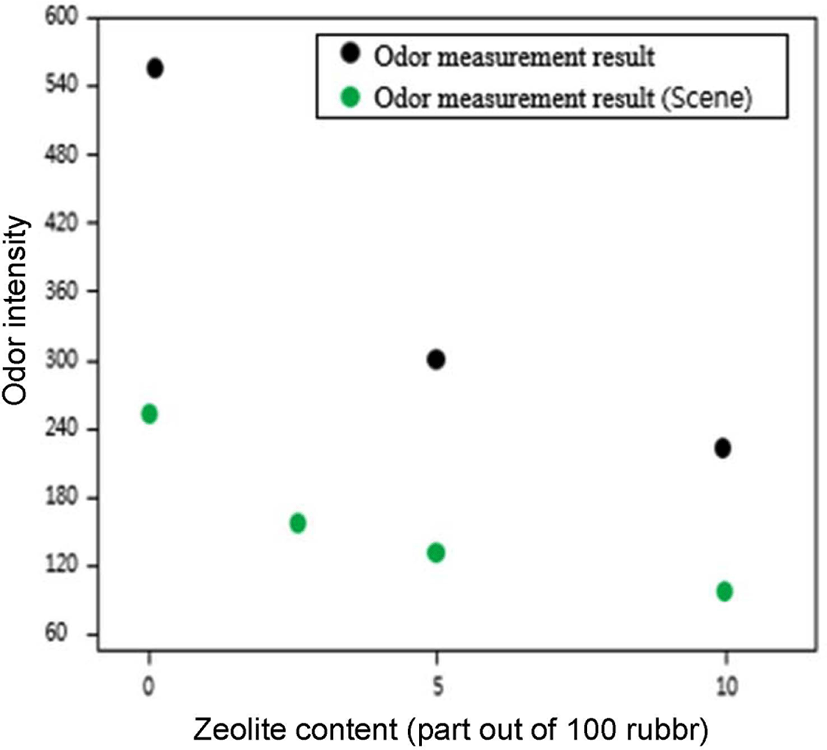
기초실험에서 Zeolite를 현장에 적용시키는 작업을 하였다. 재생고무 제조 공정에서 적용하여 재생고무 제조 후 재생고무를 신고무와 Table 1의 배합대로하여 기초실험 때와 같은 조건으로 실험을 수행하였다. 측정결과 실험실에서 측정한 것보다 현장실험 결과치가 더욱 좋게 나왔다.
재생고무공정은 가황된 고무에서 황으로 결합된 band를 끊어주는 작업으로 이를 위하여 필요한 devulcanizer(탈황제) 개발을 수행하였다.
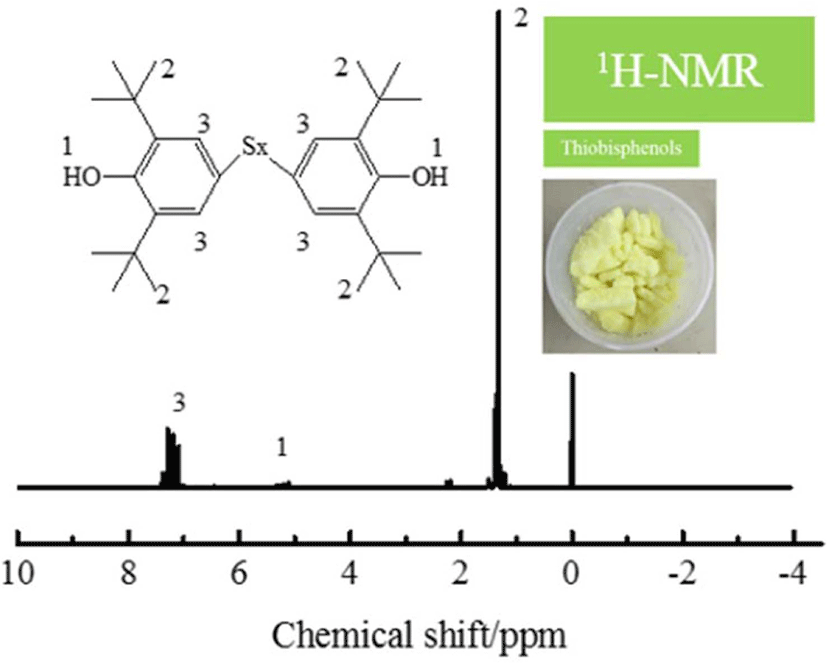
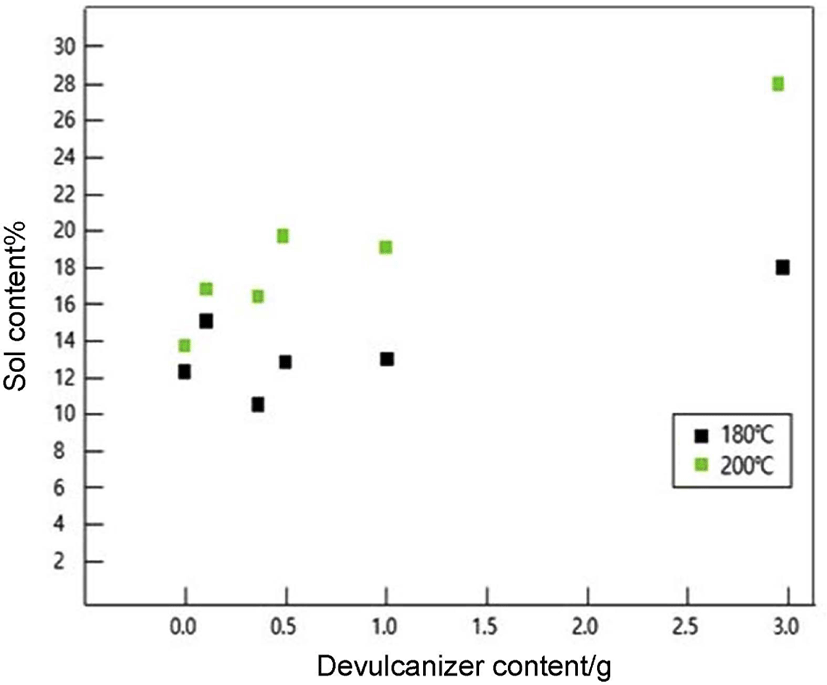
Figure 3와 같이 탈황제를 NMR로 분석한 결과 Figure 3에 나타난 화학구조를 가진 물질로 나타났다. 이는 2-6-di-tert-butyl phenol임을 확인 할 수 있었다. 가황된 폐고무를 사용하여 재생고무를 제조하여 개발된 탈황제를 탈가교 정도를 알아보기 위하여 Figure 4와 같이 탈황제 양을 변화시키면서 sol content를 측정하였다. 여기서 나타난 바와 같이 탈황제 함유량이 증가할수록 sol content가 증가하여 가황된 S bond가 끊어져서 sol-content가 증가함을 나타내었다.
탈황제를 재생고무 제조의 현장적용을 위하여 현장에 있는 재생고무 제조압출기에 폐고무 스크랩과 탈황제를 혼합하여 수행하였다. 탈황제를 사용하여 Table 2와 같은 배합표로 Two roll mill을 사용하여 약 10분간 혼합한 후 핫프레스로 145°C로 10분간 가교시킨후 물성을 측정하여 Table 2에 나타내었다. Table 2에 실험결과를 보면 탈황제는 사용하지 않은 재생고무보다 탈황제를 사용할 시 물성이 향상됨을 알 수 있었다.
폐고무의 재활용에 있어서 물성저하의 문제점이 가장 큰 어려움으로 나타나 이를 극복하고자 하였다. 우선 물성저하를 확인하기 위하여 우선 재생고무/신재고무/고무분말을 혼합하여 Table 3과 같은 조성으로 실험하였다. 재생고무와 생산된 30~40 mesh 크기의 입자들을 사용하여 결과물성을 Figure 5에 나타내었다. 예상한 바와 같이 신재고무가 많이 포함될수록 인장강도와 모듈러스는 저하하였고 신율은 증가하였다. 이는 폐고무 분말이 가교되어 있기 때문이다.
| Phr | ||
|---|---|---|
| Rubber | Reclaimed rubber(NR) | 50 |
| Virgin NR | 50 | |
| Processing aid | Wasted rubber powder(NR) | 0 |
| NS | 0.8 | |
| ZnO | 2.5 | |
| Stearic acid | 0.3 | |
| Sulfer | 1.2 | |
| Total | 104.8 | |
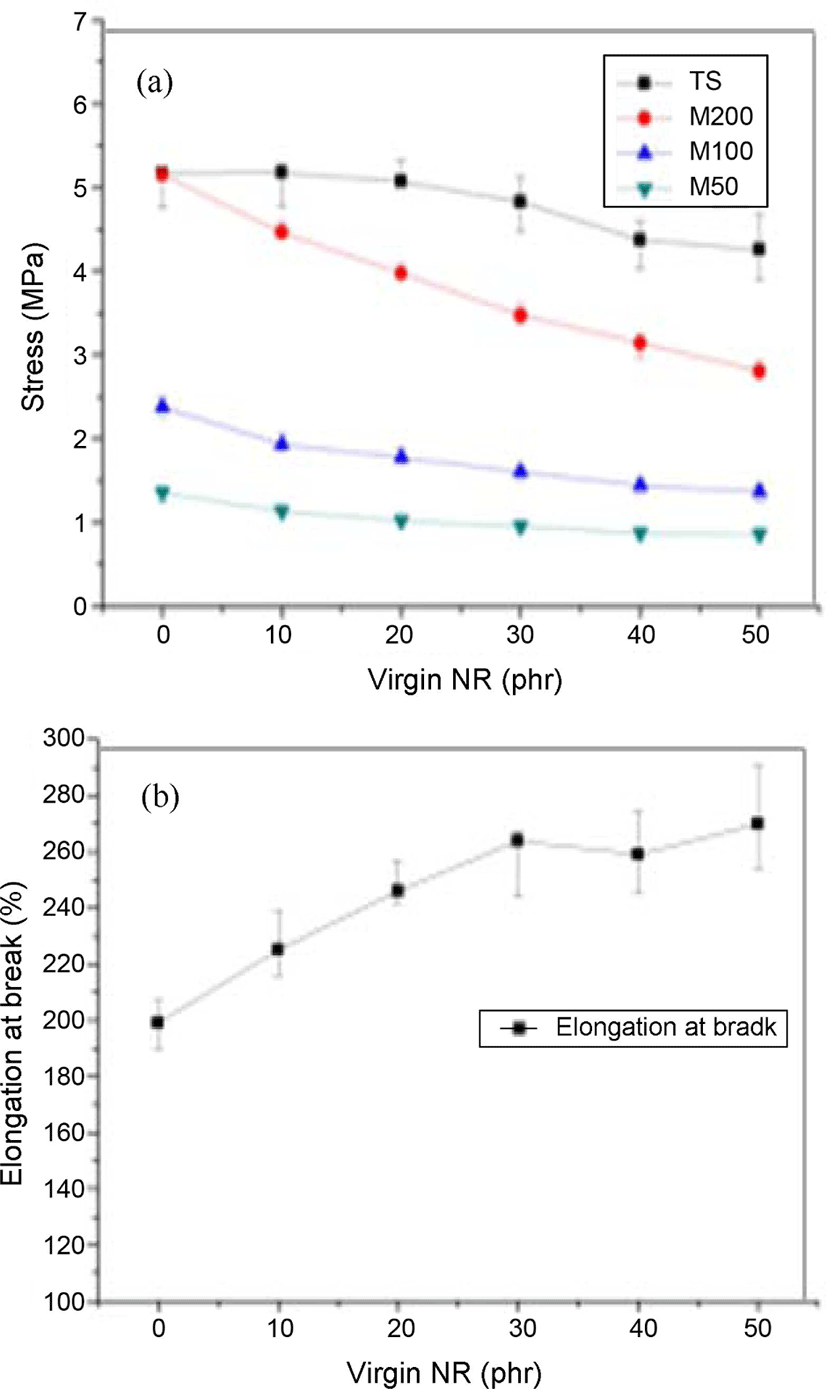
Figure 5에서 나타난 바와 같이 물성저하의 문제점을 극복 하기 위하여 적정 컴파운드를 RCAD를 이용하여 배합 설계하였다.
실험방식은 다음과 같다.
-
– 배합: Two roll mill, 60 rpm에서 혼합
-
– Two roll mill에서 2 mm 두께의 고무판 제작
-
– 핫프레스에서 145°C, 10분간 고무 sheet를 가교하여 물성을 측정
실험데이터를 입력하여 컴퓨터 모사(Computer simulation)를 하였다. Simulation결과를 Figure 6에 나타내었다. 이러한 프로그램을 이용함으로써 물성향상을 위한 고무 컴파운딩의 시간과 비용을 절약하여 물성을 개선할 수 있다.
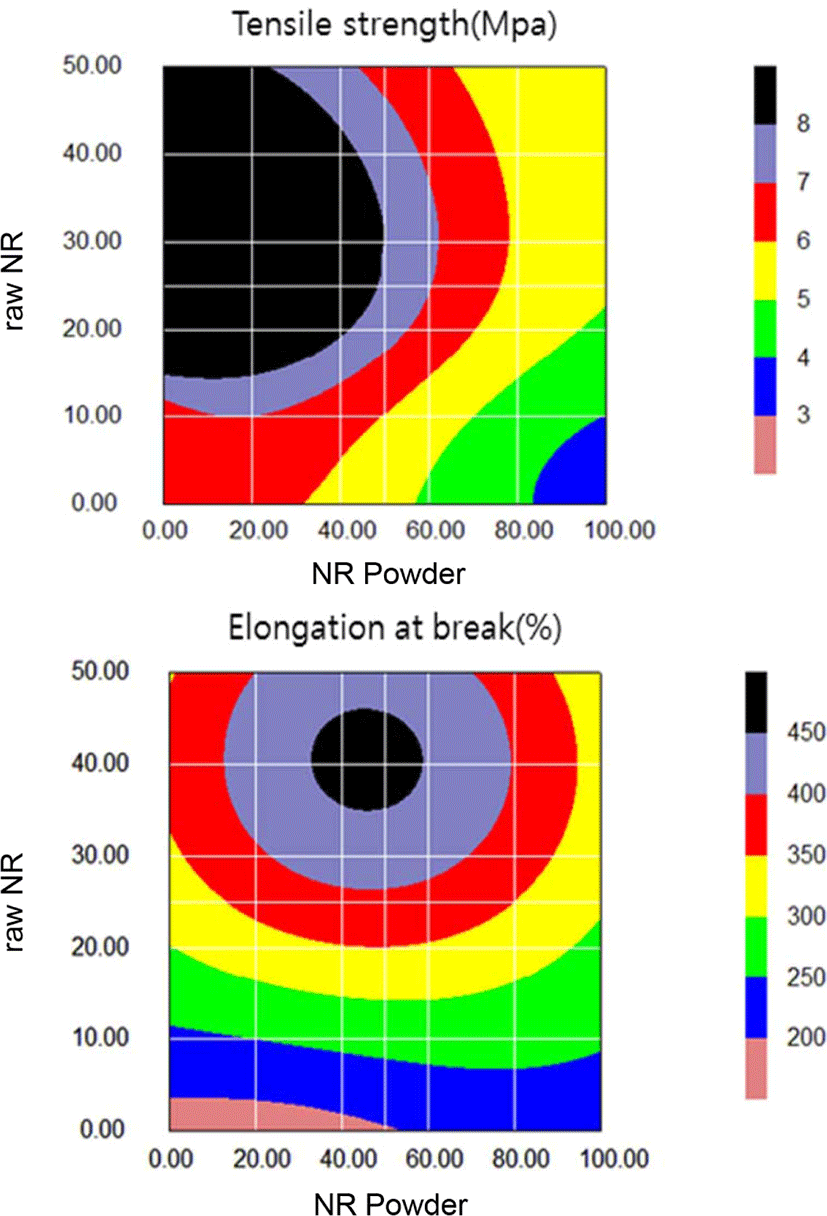
Table 4에 RCAD결과를 기초로 하여 적정 컴파운드 배합설계를 하여 RCAD의 혼합 방식과 같이 Two roll mill을 사용하여 배합하였다. Table 4에 배합표와 컴파운드 가교측정치를 나타내었다. 폐타이어 분말의 함유량에 따른 물성의 변화를 Figure 7에 나타내었다. Figure 7에 나타난 바와 같이 폐고무 재활용의 물성변화 문제점을 RCAD법을 활용하여 적정 배합을 설계에 의하여 물성을 개선할 수 있었다.
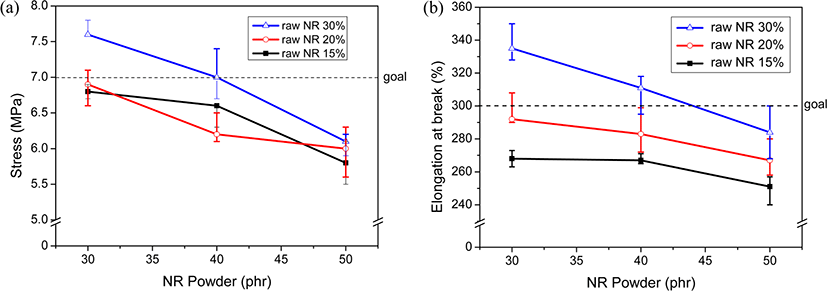
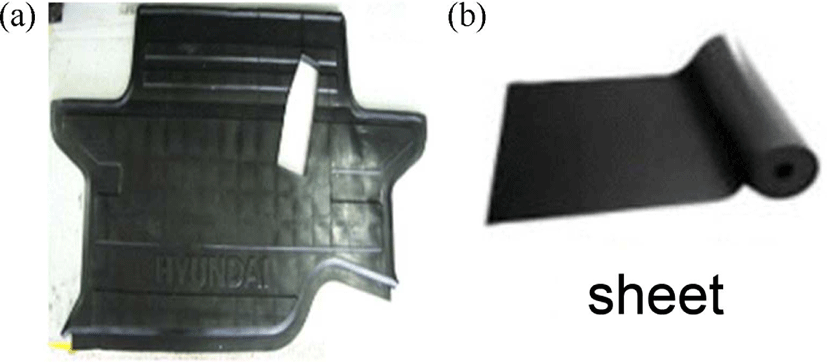
폐고무 리싸이클링에서 가장 문제되는 것은 경제성이 없다는 점과 물성이 저하된다는 점 이다. 물성저하의 문제점을 진술한 바와 같이 직접 배합에 의하여 극복한다는 경제성을 나타내기 위하여 본 연구에서는 부가가치를 생성하기 위한 지게차고무바닥재와 더욱 더 부가가치를 높이기 위한 연속가교성형공정을 통하여 고무 sheet를 개발하여 실험하였다.
No-binding기술로써 재생고무 컴파운드를 사용한 mold form으로 지게차바닥재를 개발함으로 하여 물성을 측정하였다. 인장물성을 Table 5에 나타내었고 Figure 8은 본 연구에서 제작된 지게차의 바닥 고무매트를 나타내었다.
| Kinds | Modulus | Tensile strength | Elongation | ||
|---|---|---|---|---|---|
| Unit | 100% MPa | 200% MPa | 300% MPa | MPa | % |
| fork lift Floor Rubber | 15.18 | 20.31 | 29.36 | 4.36 | 430 |
| sheet | 20.00 | 29.39 | 40.60 | 6.91 | 642 |
References
3.

4.
5.
7.
9.